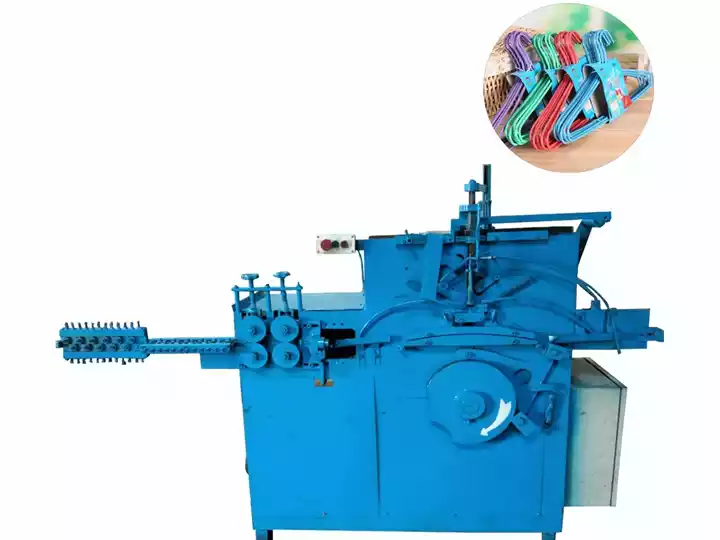
Running a hanger manufacturing operation requires more than just understanding production targets. When your Maschine zur Herstellung von Drahtbügeln encounters problems, every minute of downtime impacts your bottom line. This comprehensive troubleshooting guide covers the 20 most common issues hanger machine operators face, with practical solutions you can implement immediately.
Whether you operate a Hochgeschwindigkeits-Kleiderbügelmaschine, a standard wire forming machine, or a complete Kleiderbügel-Produktionslinie, this guide will help you diagnose and resolve problems quickly, minimizing costly production interruptions.
Verstehen Sie Ihre Hängermaschine: Kernkomponenten
Bevor Sie mit der Fehlerbehebung beginnen, machen Sie sich mit den drei primären Systemen vertraut, die die meisten Hängermaschinen ausmachen:
- Geradestellungsförderanlage: Mehrere eng verbundene Rollen, die den Draht geradeziehen und in den Formbereich einspeisen.
- Hängerformungssystem: Besteht aus Baffle (bestimmt die Hängerlänge), Form (formt den Hänger) und synchronem Torsionsstab (bildet den Haken).
- Hängerlagerungssystem: Sammelt fertige Hänger automatisch, während sie die Querträger hinuntergleiten.
Die meisten Fehlerbehebungsszenarien betreffen eines dieser drei Systeme. Das Erkennen, welches Bauteil das Problem verursacht, ist der erste Schritt zu einer effektiven Lösung.
Kategorie 1: Drahtzufuhrprobleme (Probleme 1-5)
Problem 1: Draht wird nicht gerade eingezogen.
Symptoms: Wire arrives at the forming die at an angle, causing skewed hangers or frequent jams.
Root Causes:
- Abgenutzte oder beschädigte Geradestellrollen.
- Fehljustierte Rollenausrichtung
- Falsche Rollendruckeinstellungen
Solutions:
- Untersuchen Sie alle Geradestellrollen auf sichtbare Verschleißmuster—ersetzen Sie Rollen mit Flachstellen oder Rillen.
- Überprüfen Sie die Rollenausrichtung mit einer Geraden—justieren Sie, bis alle Rollen parallel sind.
- Erhöhen Sie den Rollendruck schrittweise (typischerweise 2-3 Umdrehungen im Uhrzeigersinn an den Einstellschrauben), bis der Draht richtig eingezogen wird.
- Vergewissern Sie sich, dass der Drahtspulenzustand in Ordnung ist—beschädigter oder geknickter Draht, der eingezogen wird, wird nie gerade.
Problem 2: Draht springt oder überspringt beim Zuführen.
Symptoms: Intermittent feeding where wire advances unevenly or skips teeth on the feeding mechanism.
Solutions:
- Reduzieren Sie die Drahtzufuhrgeschwindigkeit um 15-20 %, um zu sehen, ob das Überspringen aufhört—dies deutet auf unzureichendes Motordrehmoment bei der aktuellen Geschwindigkeit hin.
- Reinigen Sie die Zuführungsräder und Ketten gründlich; angesammelter Schmutz verursacht Schlupf.
- Überprüfen Sie die Spannung der Zuführkette oder des Gürtels—ersetzen Sie sie, wenn sie über die Einstellbarkeit hinaus gedehnt ist.
- Vergewissern Sie sich, dass der Drahtdurchmesser den Maschinenspezifikationen entspricht; zu dicke Drähte überspringen.
Problem 3: Draht verbiegt oder buckelt vor dem Formen.
Symptoms: Wire compresses and bends sideways before reaching the forming die.
Solutions:
- Verringern Sie den Rollendruck erheblich—zu viel Druck führt zu Drahtkompression.
- Erhöhen Sie den Abstand zwischen dem letzten Geradesteller und dem Eintrittspunkt in die Form.
- Vergewissern Sie sich, dass die Zugfestigkeit des Drahts innerhalb der Maschinenspezifikationen liegt.
- Fügen Sie eine Führungsschiene zwischen Geradesteller und Form ein, wenn der Abstand zu groß ist.
Problem 4: Übermäßiges Drahtschaben oder Verschleiß an den Rollen.
Symptoms: Visible marks on wire surface after passing through straightener; metal filings accumulating.
Solutions:
- Reduzieren Sie den Rollendruck—übermäßiger Kontakt führt zu abrasivem Verschleiß.
- Schmieren Sie die Rollen mit leichtem Maschinenöl, sofern die Spezifikationen dies zulassen.
- Überprüfen Sie, ob Schmutz zwischen den Rollflächen eingeklemmt ist.
- Untersuchen Sie die Rollflächen auf Rauheit—ersetzen Sie abgenutzte Rollen.
Problem 5: Drahtspule verheddert sich bei der Abwicklung.
Symptoms: Wire bunches up at the unwinding stage, causing immediate jamming.
Solutions:
- Installieren Sie eine Drahtgeradestellscheibe am Pay-off-Punkt.
- Stellen Sie sicher, dass die Geschwindigkeit des Pay-off-Motors mit der Drahtzufuhrgeschwindigkeit übereinstimmt.
- Überprüfen Sie die Bremsenspannung am Pay-off-Stand—zu locker verursacht Schleifen, zu fest verursacht Zugspannung.
- Verwenden Sie Drahtbinderringe alle 50 kg, um lose Schlaufen im Lager zu verhindern.
Kategorie 2: Fehler bei der Hängerformung (Probleme 6-10)
Problem 6: Inkonsistente Hänger-Länge
Symptoms: Finished hangers vary in overall length beyond acceptable tolerance (±2mm).
Solutions:
- Passen Sie die Baffle-Position—dieses Bauteil steuert die Drahtlänge beim Schneiden. Kleine Anpassungen (0,5-1mm Schritte) beeinflussen direkt die Hängerlänge.
- Überprüfen Sie die Befestigungsschrauben des Baffles auf Lockerheit; Vibrationen verursachen allmähliche Fehlstellungen.
- Überprüfen Sie die Drahtdurchmesser-Konsistenz—Variationen im Rohmaterial verursachen Längenfluktuationen.
- Reinigen Sie den Baffle-Sensor (falls vorhanden), da angesammelter Schmutz die Schnittgenauigkeit beeinträchtigen kann.
- Kalibrieren Sie den Messsensor gemäß Bedienungsanleitung der Maschine.
Problem 7: Haken bildet sich nicht richtig oder ist asymmetrisch.
Symptoms: Hook portion of hanger is bent, twisted, or doesn’t match the standard shape.
Solutions:
- Untersuchen Sie das Synchroner Torsionsstab bei Verschleiß oder Beschädigung—gebogene Stäbe verursachen unregelmäßige Hängerformen.
- Überprüfen Sie die Torsionsstab-Federkraft; schwache Federn verursachen unvollständige Hakenbildung.
- Überprüfen Sie die Ausrichtung der Form mit dem Formweg—fehljustierte Formen verursachen Verdrehungen.
- Schmieren Sie die Drehpunkte des Hakenformmechanismus.
- Ersetzen Sie abgenutzte oder beschädigte Formstifte.
Problem 8: Hänger-Schwanz locker oder löst sich.
Symptoms: The wire tail that wraps around the hook portion is loose, unwrapped, or completely detached.
Solutions:
- Erhöhen Sie Synchroner Torsionsstab Federkraft—dies sorgt für mehr Drehmoment, um den Schwanz fest zu umwickeln.
- Überprüfen Sie, ob sich der Drehmechanismus des Torsionsstabs frei bewegt, ohne zu klemmen.
- Vergewissern Sie sich, dass der Draht im angegebenen Durchmesserbereich liegt—zu dünner Draht kann die Wickspannung nicht halten.
- Überprüfen und ersetzen Sie abgenutzte Komponenten im Schwanz-Drehmechanismus.
Problem 9: Hängerform verzerrt oder verdreht.
Symptoms: Finished hangers appear crooked, have uneven shoulders, or twisted main body.
Solutions:
- Ersetzen Sie abgenutzte oder beschädigte Hängermodelle—Formen verschlechtern sich im Laufe der Zeit und verlieren ihre präzise Geometrie.
- Überprüfen Sie die richtige Ausrichtung zwischen oberen und unteren Formhälften.
- Überprüfen Sie, ob die Formklemkraft ausreichend ist; lose Formen verursachen Verschiebungen während des Formens.
- Überprüfen Sie den Hauptmaschinenrahmen auf Lockerheit oder verschlissene Lager.
- Sichern Sie die Drahtgeradestellung vor dem Eintritt—vorformierter Draht, der in die Form gelangt, erzeugt verdrehte Produkte.
Problem 10: Oberflächenkratzer oder -markierungen auf fertigen Hängern
Symptoms: Visible scratches, scuffs, or die marks appear on hanger surfaces.
Solutions:
- Polieren oder ersetzen Sie den Hängermodell wenn die Oberflächenbeschaffenheit verschlechtert ist
- Überprüfen Sie auf Grate oder scharfe Kanten an Formkomponenten, die Kontakt mit dem Draht haben.
- Vergewissern Sie sich, dass die Schmierung des Formmechanismus, bei dem Metall auf Metall trifft, ausreichend ist.
- Reinigen Sie angesammelten Schmutz aus der Formhohlraum.
- Passen Sie die Formgeschwindigkeit an—zu schnell verursacht Einschlagspuren.
Kategorie 3: Produktionsgeschwindigkeitsprobleme (Probleme 11-14)
Problem 11: Maschine erreicht nicht die Nennproduktionsgeschwindigkeit.
Symptoms: Output is significantly below the specified 25-40 hangers per minute (or machine’s rated capacity).
Solutions:
- Überprüfen Sie mechanische Blockaden—drehen Sie die Maschine manuell durch einen Zyklus, um Hindernisse zu spüren.
- Überprüfen Sie den Hydrauliksystemdruck auf Einhaltung der Spezifikation (typischerweise 8-12 MPa für Hochgeschwindigkeits-Hängermaschinen)
- Überprüfen Sie das elektrische Antriebssystem auf Fehlercodes oder verminderte Leistung.
- Reinigen und schmieren Sie alle Drehpunkte und Lagerflächen.
- Überprüfen Sie das Betriebsverfahren—die Geschwindigkeit kann durch unsachgemäße Materialladung oder Maschineneinstellung begrenzt sein.
Problem 12: Intermittierende unerwartete Verlangsamungen
Symptoms: Machine randomly slows during production, then resumes normal speed.
Solutions:
- Überprüfen Sie Überhitzungskomponenten—thermischer Überlastschutz kann intermittierend aktiv werden.
- Vergewissern Sie sich, dass elektrische Verbindungen sicher sind; lose Stecker verursachen intermittierende Stromversorgung.
- Reinigen Sie Sensoren und Näherungsschalter—Schmutz auf den Erfassungsflächen verursacht Fehlersignale.
- Überprüfen Sie die Fehlerprotokolle im PLC-Steuerungssystem, falls verfügbar.
- Überwachen Sie Überhitzung des Hydrauliköls, die vorübergehende Druckabfälle verursacht.
Problem 13: Plötzlicher kompletter Stillstand während des Betriebs
Symptoms: Machine stops abruptly with no apparent cause, requiring manual reset.
Solutions:
- Überprüfen Sie alle Sicherheitsverriegelungsschalter—Türsensoren, Not-Aus-Schalter und Überlastschutz.
- Überprüfen Sie die Fehlerhistorie des Motorantriebs auf Überstrom- oder Spannungsüberwachungsauslösungen.
- Überprüfen Sie, ob Sicherungsautomaten ausgelöst oder Sicherungen durchgebrannt sind im Steuerkasten.
- Vergewissern Sie sich, dass das Hydrauliksystem keinen katastrophalen Ausfall erlitten hat (massiver Druckverlust).
- Untersuchen Sie den Drahtweg auf vollständige Blockierung, die das Antriebssystem zum Stillstand bringt und den Schutz auslöst.
Problem 14: Geschwindigkeit ungleichmäßig zwischen Produktionszyklen
Symptoms: Each hanger is produced at a slightly different rate, creating uneven output timing.
Solutions:
- Kalibrieren Sie das Zykluszeit-System der Maschine.
- Ersetzen Sie abgenutzte Kämme, Steuerketten oder Ketten, die den Zyklusrhythmus steuern.
- Überprüfen Sie die PLC-Zeitparameter und Sensorreaktionen.
- Überprüfen Sie den gleichbleibenden Luftdruck, falls die Maschine pneumatische Komponenten verwendet.
- Ersetzen Sie Encoder oder Resolver, wenn die Geschwindigkeitsrückmeldung unregelmäßige Signale zeigt.
Kategorie 4: Elektrische und Hydrauliksystemprobleme (Probleme 15-17)
Problem 15: Hydrauliksystem baut keinen Druck auf.
Symptoms: Hydraulic press components move slowly or with insufficient force; production quality suffers.
Solutions:
- Überprüfen Sie den Hydraulikölstand und füllen Sie bei Unterschreitung des Minimums nach.
- Überprüfen Sie Hydraulikfilter und ersetzen Sie sie bei Verstopfung (Filter sollten alle 500-1000 Betriebsstunden gewechselt werden).
- Achten Sie auf Pumpenkavitation, die ungewöhnliche Geräusche und unregelmäßigen Druck umfasst
- Überprüfen Sie auf Hydrauliklecks um Dichtungen und Anschlüsse.
- Vergewissern Sie sich, dass die Pumpendrehrichtung korrekt ist (falsche Drehung verursacht keinen Fluss)
- Testen Sie die Entlastungsventileinstellung—wenn der Druck die Spezifikation nicht erreicht, muss das Ventil möglicherweise ersetzt werden.
Problem 16: Elektrisches System mit zufälligen Fehlern oder Störungen
Symptoms: Control system trips unexpectedly, sensors give false readings, or PLC behaves erratically.
Solutions:
- Spannungsversorgung am Steuerungsschrank messen—sie sollte innerhalb von ±10 % des Nennwerts liegen
- Erdungssystem auf ordnungsgemäße Anschlüsse prüfen; schlechte Erdung verursacht elektrische Störungen
- Alle Anschlussklemmen prüfen und lose Drähte nachziehen
- Batterien in PLC oder anderen Speichermedien austauschen, wenn die Spannung gefallen ist
- Installieren Sie Leitungsschutzfilter, wenn elektrische Störungen durch andere Geräte vermutet werden
- Überprüfen Sie auf Kondensation oder Feuchtigkeit in elektrischen Gehäusen
Problem 17: Motorüberhitzung oder Abschaltung.
Symptoms: Motor case is hot to touch, thermal overload trips frequently, or visible smoke/deformation.
Solutions:
- Kühlgebläse oder Kühlkörper auf Sauberkeit und Funktion prüfen
- Motorbelastung prüfen—Überhitzung weist oft auf mechanische Bindung oder übermäßige Produktionsgeschwindigkeit hin
- Stromaufnahme messen und mit dem Motorenschildwert vergleichen
- Sicherstellen, dass die Belüftungsschlitze des Motors frei von Staub und Schmutz sind
- Überprüfen Sie, ob die Umgebungstemperatur um den Motor innerhalb der Konstruktionsgrenzen liegt
- Ein Motor, der konstant über 105 % des Nennstroms zieht, benötigt sofortige Untersuchung
Kategorie 5: Wartung und Prävention (Probleme 18-20)
Problem 18: Übermäßige Vibration während des Betriebs
Symptoms: Machine vibrates excessively, causing noise, premature wear, or poor quality output.
Solutions:
- Abgenutzte Lager prüfen und austauschen—Lagerausfall ist die häufigste Ursache für Vibrationen
- Überprüfen Sie, ob die Maschine eben auf dem Boden steht—unregelmäßige Montage verursacht Vibration
- Alle Befestigungen inspizieren und lose Schrauben an Motor, Schwungrad oder Formmechanismus nachziehen
- Rotierende Komponenten ausbalancieren, wenn Verschleiß Unwucht verursacht hat
- Auf lockere oder beschädigte Riemenschutzabdeckungen und -hauben prüfen, die resonieren könnten
- Alle Schutzabdeckungen ordnungsgemäß sichern
Problem 19: Rost und Korrosion an Maschinenteilen
Symptoms: Corrosion appearing on machine surfaces, forming dies, or structural components.
Solutions:
- Feuchtigkeitsquellen identifizieren und beseitigen—auf Wasserlecks, Kondensation oder Feuchtigkeitsprobleme prüfen
- Bestehenden Korrosionsbefall mit Drahtbürste reinigen, dann Rostumwandler und Grundierung auftragen
- Lebensmittelgeeignetes Maschinenöl verwenden, um exponierte Metallflächen in feuchten Umgebungen zu beschichten
- In Erwägung ziehen, einen Entfeuchter in der Produktionsstätte zu installieren
- Ersetzen Sie stark korrodierte Komponenten, die die strukturelle Integrität verloren haben
- Schützen Sie den Maschinenrahmen monatlich in korrosiven Umgebungen mit Wachs oder Rostschutzmittel
Problem 20: Vorzeitiger Verschleiß und Ausfall von Komponenten.
Symptoms: Parts that should last years are failing within months; frequent replacement of rollers, molds, or bearings.
Solutions:
- Implementieren Sie einen täglichen Schmierplan gemäß Maschinenhandbuch
- Überprüfen Sie, ob die Betriebsumgebung innerhalb der Temperatur-/Feuchtigkeitsvorgaben liegt
- Analysieren Sie die Kompatibilität des Drahtmaterials—verzinkt, PVC-beschichtet und Edelstahl-Draht verschleißen Komponenten unterschiedlich
- Überprüfen Sie die Produktionsprotokolle, um festzustellen, ob bestimmte Schichten höhere Ausfallraten aufweisen (könnte auf Bedienertechnikprobleme hinweisen)
- Nur vom Hersteller genehmigte Ersatzteile verwenden—Aftermarket-Teile können minderwertige Metallurgie aufweisen
- Auf gehärtete oder Hartmetall-Komponenten aufrüsten, wenn im Dreischichtbetrieb gearbeitet wird
Wartungsplan: Halten Sie Ihre Maschine in Betrieb.
Vorbeugung ist immer kosteneffektiver als Reparatur. Folgen Sie diesem Wartungsplan, um unerwartete Ausfallzeiten zu minimieren:
| Frequenz | Wartungsaufgabe |
|---|---|
| Täglich | Bewegliche Teile schmieren, Drahtspannung prüfen, Sicherheitsverriegelungen verifizieren, Arbeitsbereich reinigen |
| Wöchentlich | Rollen auf Verschleiß prüfen, Riemenspannung kontrollieren, Hydraulikölstand prüfen, Sensoren reinigen |
| Monatlich | Hydraulikfilter austauschen, elektrische Verbindungen prüfen, Lager schmieren, Formen inspizieren |
| Vierteljährlich | Komplettsysteminspektion, verschlissene Teile austauschen, Timing kalibrieren, Motorstromaufnahme überprüfen |
| Jährlich | Komplette Überholung inklusive Dichtungen, Lager, Riemen und kritischer Verschleißteile |
Wann Sie einen Fachmann rufen sollten.
Während viele Probleme mit richtiger Diagnose und grundlegenden Werkzeugen gelöst werden können, erfordern bestimmte Probleme professionelle Eingriffe:
- Hydrauliksystemüberholungen oder Austausch wichtiger Komponenten
- PLC-Programmänderungen oder Steuerungssystem-Upgrades
- Motorwickel oder -austausch
- Strukturelle Rahmenreparatur oder -neuausrichtung
- Schweißen oder Bearbeiten kritischer Komponenten
Shuliy offers comprehensive technical support for all hanger machine models, including remote diagnostics and on-site service visits. Keep your local dealer’s contact information readily available for emergencies.
For operators running complete hanger production lines, we recommend scheduling annual professional inspections to ensure all downstream equipment (powder coating systems, dryers, packaging machinery) remains synchronized with your forming machines.
Abschluss
Das Verständnis der drei Kernsysteme Ihrer Hängemaschine—Geradestellung, Formgebung und Lagerung—ermöglicht eine schnelle Diagnose der häufigsten Probleme. Halten Sie diesen Fehlerbehebungsleitfaden in der Nähe Ihrer Produktionsfläche bereit und schulen Sie alle Bediener in den hier beschriebenen Grundverfahren.
Denken Sie daran: Konstante Qualität hängt vom konstanten Maschinenzustand ab. Implementieren Sie den vorbeugenden Wartungsplan, beheben Sie Probleme umgehend, und Ihre Hängemachinenfertigung wird zuverlässig produzieren—Jahre lang.
Need assistance diagnosing a specific issue? Contact our technical support team with details about your machine model and the symptoms you’re experiencing. Our specialists can help troubleshoot complex issues and recommend appropriate repair procedures.
Categories: Drahtbügelmaschine | Hochgeschwindigkeits-Aufhängermaschine | Maschine zur Herstellung von Kleiderbügeln