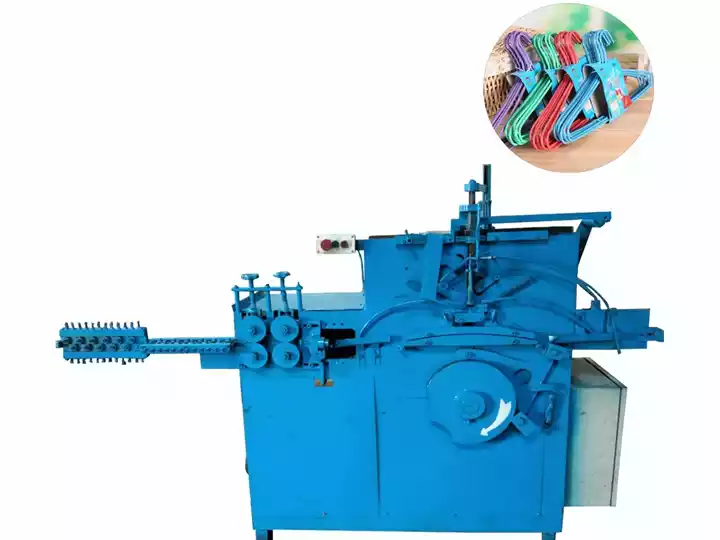
Running a hanger manufacturing operation requires more than just understanding production targets. When your Машина для изготовления проволочных вешалок encounters problems, every minute of downtime impacts your bottom line. This comprehensive troubleshooting guide covers the 20 most common issues hanger machine operators face, with practical solutions you can implement immediately.
Whether you operate a Высокоскоростная машина для вешалок, a standard wire forming machine, or a complete линия производства вешалок, this guide will help you diagnose and resolve problems quickly, minimizing costly production interruptions.
Понимание вашей машины для вешалок: основные компоненты.
Перед началом устранения неисправностей ознакомьтесь с тремя основными системами, составляющими большинство машин для вешалок.
- Система выпрямления и транспортировки.: Несколько плотно соединенных роликов, выпрямляющих и подающих проволоку в зону формовки.
- Система формовки вешалок.: Включает бляшку (определяет длину вешалки), форму (придает форму вешалке) и синхронную крутильную балку (формирует крюк).
- Система хранения вешалок.: Автоматически собирает готовые вешалки, когда они скользят по поперечинам.
Большинство сценариев устранения неисправностей связаны с одной из этих трех систем. Определение причины проблемы — первый шаг к эффективному решению.
Категория 1: Проблемы подачи проволоки (проблемы 1-5).
Проблема 1: Проволока не подается прямо.
Symptoms: Wire arrives at the forming die at an angle, causing skewed hangers or frequent jams.
Root Causes:
- Изношенные или поврежденные ролики для выпрямления
- Несовпадение положения роликов.
- Некорректные настройки давления роликов.
Solutions:
- Осмотрите все ролики для выпрямления на наличие видимых признаков износа — замените любые ролики с плоскими участками или бороздками.
- Проверьте выравнивание роликов с помощью линейки; отрегулируйте, пока все ролики не станут параллельны.
- Постепенно увеличивайте давление роликов (обычно на 2-3 оборота по часовой стрелке на регулировочных винтах), пока проволока не начнет подаваться правильно.
- Проверьте состояние катушки проволоки — поврежденная или за kinked проволока не будет подаваться прямо.
Проблема 2: Проволока пропускается или прыгает во время подачи.
Symptoms: Intermittent feeding where wire advances unevenly or skips teeth on the feeding mechanism.
Solutions:
- Уменьшите скорость подачи проволоки на 15-20%, чтобы остановить пропуски — это указывает на недостаточную крутильную силу двигателя при текущей скорости.
- Тщательно очистите зубчатые передачи и звездочки; накопившийся мусор вызывает проскальзывание.
- Проверьте натяжение цепи или ремня подачи — замените, если оно превышает диапазон регулировки.
- Проверьте диаметр провода на соответствие спецификациям машины; слишком толстый провод будет пропускать.
Проблема 3: Гибка или б buckling проволоки перед формовкой.
Symptoms: Wire compresses and bends sideways before reaching the forming die.
Solutions:
- Значительно снизьте давление роликов — слишком большое давление вызывает сжатие проволоки.
- Увеличьте расстояние между финальным роликом для выпрямления и входом в формовочную матрицу.
- Проверьте, что прочность проволоки соответствует спецификациям машины.
- Добавьте направляющую трубу между выпрямителем и формовщиком, если зазор слишком большой.
Проблема 4: Избыточное царапание проволоки или износ роликов.
Symptoms: Visible marks on wire surface after passing through straightener; metal filings accumulating.
Solutions:
- Уменьшите давление роликов — чрезмерное давление вызывает износ.
- Смажьте ролики легким машинным маслом, если это допускается.
- Проверьте наличие мусора между роликами.
- Проверьте поверхности роликов на наличие шероховатостей — замените изношенные ролики.
Проблема 5: Проволока застревает или заедает при намотке на катушку.
Symptoms: Wire bunches up at the unwinding stage, causing immediate jamming.
Solutions:
- Установите диск для выпрямления проволоки в точке подачи.
- Убедитесь, что скорость мотора подачи соответствует скорости подачи проволоки.
- Проверьте натяжение тормоза на стойке подачи — слишком свободный вызывает петли, слишком тугой — растяжение.
- Используйте кольца для связывания проволоки каждые 50 кг, чтобы предотвратить свободные петли при хранении.
Категория 2: дефекты формовки вешалок (проблемы 6-10).
Проблема 6: Несоответствие длины вешалки.
Symptoms: Finished hangers vary in overall length beyond acceptable tolerance (±2mm).
Solutions:
- Отрегулируйте бляшку в положении.— этот компонент управляет длиной резки проволоки. Небольшие регулировки (0,5-1 мм) напрямую влияют на размер вешалки.
- Проверьте болты крепления бляшки на наличие люфтов; вибрации вызывают постепенное смещение.
- Проверьте согласованность диаметра проволоки — отклонения в сырье вызывают колебания длины.
- Очистите датчик бляшки (если есть), так как накопившийся мусор может влиять на точность резки.
- Калибруйте измерительный датчик согласно руководству по эксплуатации.
Проблема 7: Крючок неправильно формируется или асимметричен.
Symptoms: Hook portion of hanger is bent, twisted, or doesn’t match the standard shape.
Solutions:
- Проверьте синхронная крутильная балка. на износ или повреждение — изогнутые балки вызывают неправильную форму крюка.
- Проверьте натяжение пружины крутильной балки; слабые пружины вызывают неполное формирование крюка.
- Проверьте выравнивание формы с путём формовки — неправильное выравнивание вызывает скручивание.
- Смажьте точки поворота механизма формирования крюка.
- Замените изношенные или поврежденные формовочные штифты.
Проблема 8: Крючок вешалки свободен или отрывается.
Symptoms: The wire tail that wraps around the hook portion is loose, unwrapped, or completely detached.
Solutions:
- Увеличить. синхронная крутильная балка. Тяга пружины — обеспечивает большее вращательное усилие для плотного обматывания хвостика.
- Проверьте, свободно ли вращается механизм вращения крутильной балки без заеданий.
- Проверьте, входит ли проволока в диапазон заданной толщины — слишком тонкая проволока не сможет удерживать натяжение обмотки.
- Осмотрите и замените изношенные компоненты механизма скручивания хвостика.
Проблема 9: Форма вешалки искажена или скручена.
Symptoms: Finished hangers appear crooked, have uneven shoulders, or twisted main body.
Solutions:
- Замените изношенные или поврежденные. формовочные формы для вешалок.— формы со временем разлагаются и теряют точную геометрию.
- Проверьте правильность выравнивания верхней и нижней половин формы.
- Проверьте, достаточно ли усилия зажима формы; слабые формы вызывают смещения при формовке.
- Проверьте основную раму машины на наличие люфтов или изношенных подшипников.
- Обеспечьте прямолинейность проволоки перед входом — предварительно сформированная проволока, входящая в форму, создает скрученные изделия.
Проблема 10: Царапины или следы на поверхности готовых вешалок.
Symptoms: Visible scratches, scuffs, or die marks appear on hanger surfaces.
Solutions:
- Отполируйте или замените форма для вешалок. если поверхность ухудшилась.
- Проверьте наличие заусенцев или острых краев на компонентах, контактирующих с проволокой.
- Проверьте правильность смазки механизма формовки, где происходит контакт металла с металлом.
- Очистите накопившийся мусор из формы.
- Отрегулируйте скорость формовки — слишком быстрая вызывает следы ударов.
Категория 3: Проблемы с скоростью производства (проблемы 11-14).
Проблема 11: Машина не достигает номинальной скорости производства.
Symptoms: Output is significantly below the specified 25-40 hangers per minute (or machine’s rated capacity).
Solutions:
- Проверьте наличие механических заеданий — вручную прокрутите машину за один цикл, чтобы почувствовать препятствия.
- Проверьте давление гидравлической системы на соответствие нормам (обычно 8-12 МПа). Высокоскоростные машины для хранения.)
- Проверьте систему электропривода на наличие кодов ошибок или снижения мощности.
- Очистите и смажьте все точки поворота и поверхности подшипников.
- Пересмотрите режим работы — скорость может быть ограничена неправильной загрузкой материала или настройками машины.
Проблема 12: Перебои и неожиданные замедления.
Symptoms: Machine randomly slows during production, then resumes normal speed.
Solutions:
- Проверьте наличие перегревающих компонентов — тепловая защита может срабатывать периодически.
- Проверьте надежность электрических соединений; ослабленные разъемы вызывают прерывание питания.
- Очистите датчики и проксимальные переключатели — грязь на поверхностях сенсоров вызывает ложные сигналы.
- Проверьте журналы ошибок в системе PLC, если есть.
- Следите за перегревом гидравлической жидкости, вызывающим временные падения давления.
Проблема 13: Внезапная полная остановка во время работы.
Symptoms: Machine stops abruptly with no apparent cause, requiring manual reset.
Solutions:
- Проверьте все переключатели безопасности — дверные датчики, аварийные остановы и защитные срабатывания.
- Просмотрите историю ошибок привода мотора на предмет срабатываний по току или защите по напряжению.
- Проверьте наличие сработавших автоматов или выбитых предохранителей в панели управления.
- Проверьте, не произошло ли катастрофического отказа гидравлической системы (значительная потеря давления).
- Проверьте путь проволоки на наличие полного засора, вызывающего остановку привода и срабатывание защиты.
Проблема 14: Непостоянная скорость между циклами производства.
Symptoms: Each hanger is produced at a slightly different rate, creating uneven output timing.
Solutions:
- Калибруйте систему циклов машины.
- Замените изношенные кулачки, ремень или цепь, регулирующие ритм цикла.
- Проверьте параметры времени PLC и реакции датчиков.
- Проверьте стабильность воздушного давления, если машина использует пневмоэлементы.
- Замените энкодер или резолвер, если обратная связь скорости показывает нерегулярные сигналы.
Категория 4: Электрические и гидравлические системы (проблемы 15-17).
Проблема 15: Гидравлическая система не создает давление.
Symptoms: Hydraulic press components move slowly or with insufficient force; production quality suffers.
Solutions:
- Проверьте уровень гидравлической жидкости и долейте при необходимости.
- Проверьте гидравлические фильтры и замените при засорении (менять каждые 500-1000 часов работы).
- Следите за кавитацией насоса, которая включает необычный шум и нестабильное давление
- Проверьте наличие гидравлических утечек вокруг уплотнений и фитингов.
- Проверьте правильность вращения насоса (неправильное вращение вызывает отсутствие потока).
- Проверьте настройку предохранительного клапана — если давление не достигает нормы, возможно, потребуется его замена.
Проблема 16: Случайные сбои или ошибки в электросистеме.
Symptoms: Control system trips unexpectedly, sensors give false readings, or PLC behaves erratically.
Solutions:
- Измерьте питающее напряжение в шкафу управления — оно должно быть в пределах ±10% от номинального значения
- Проверьте систему заземления на правильность соединений; плохое заземление вызывает электрический шум
- Проверьте все клеммные соединения и затяните все ослабленные провода
- Замените батареи в ПЛК или других устройствах памяти, если напряжение упало
- Установите фильтры линии, если подозревается электрический шум от другого оборудования
- Проверьте наличие конденсата или влаги в электрических корпусах
Проблема 17: Перегрев двигателя или его отключение.
Symptoms: Motor case is hot to touch, thermal overload trips frequently, or visible smoke/deformation.
Solutions:
- Проверьте, чисты ли охлаждающие вентиляторы или радиаторы и работают ли они
- Проверьте нагрузку двигателя — перегрев часто указывает на механическую заедание или чрезмерную скорость производства
- Измерьте ток потребления и сравните с номинальной характеристикой двигателя
- Обеспечьте чистоту вентиляционных каналов двигателя от пыли и мусора
- Проверьте, что температура окружающей среды вокруг двигателя соответствует проектным ограничениям
- Двигатель, который постоянно потребляет более 105% от номинального тока, требует немедленного обследования
Категория 5: Обслуживание и профилактика (проблемы 18-20).
Проблема 18: Избыточные вибрации во время работы.
Symptoms: Machine vibrates excessively, causing noise, premature wear, or poor quality output.
Solutions:
- Проверьте и замените изношенные подшипники — отказ подшипника является наиболее распространенной причиной вибрации
- Проверьте, что машина стоит ровно на полу — неровная установка вызывает вибрацию
- Осмотрите все крепежи и затяните все ослабленные болты на двигателе, маховике или механизме формовки
- Выровняйте вращающиеся компоненты, если износ вызвал дисбаланс
- Проверьте наличие ослабленных или поврежденных защитных кожухов и крышек, которые могут резонировать
- Убедитесь, что все защитные крышки надежно закреплены
Проблема 19: Ржавчина и коррозия компонентов машины.
Symptoms: Corrosion appearing on machine surfaces, forming dies, or structural components.
Solutions:
- Обнаружьте и устраните источники влаги — проверьте наличие протечек воды, конденсата или проблем с влажностью
- Очистите существующую коррозию с помощью проволочной щетки, затем нанесите преобразователь ржавчины и грунтовку
- Используйте пищевое машинное масло для покрытия открытых металлических поверхностей в условиях высокой влажности
- Рассмотрите возможность установки осушителя в производственном помещении
- Замените сильно проржавевшие компоненты, потерявшие структурную целостность
- Наносите защитный воск или антикоррозийный состав на раму машины ежемесячно в коррозийных условиях
Проблема 20: преждевременный износ и отказ компонентов.
Symptoms: Parts that should last years are failing within months; frequent replacement of rollers, molds, or bearings.
Solutions:
- Внедрите ежедневное смазочное обслуживание согласно руководству по эксплуатации машины
- Проверьте, что рабочая среда соответствует требованиям по температуре и влажности
- Анализируйте совместимость материалов проволоки — оцинкованная, PVC-покрытая и нержавеющая сталь изнашивают компоненты по-разному
- Проанализируйте журналы производства, чтобы определить, есть ли у определенных смен более высокий уровень отказов (может указывать на проблемы с техникой оператора)
- Используйте только запчасти, одобренные производителем — послепродажные запчасти могут иметь низкокачественную металлургию
- Рассмотрите возможность обновления на закаленные или карбидные компоненты при работе в три смены
План профилактического обслуживания: поддерживайте работу машины.
Профилактика всегда более экономична, чем ремонт. Следуйте этому графику обслуживания, чтобы минимизировать неожиданные простои:
| Частота | Задача по техническому обслуживанию |
|---|---|
| Ежедневно | Смазывайте движущиеся части, проверяйте натяжение проволоки, убедитесь в безопасности межблокировок, очищайте рабочую зону |
| Еженедельно | Осмотрите ролики на износ, проверьте натяжение ремня, убедитесь в уровне гидравлической жидкости, очистите датчики |
| Ежемесячно | Замените гидравлические фильтры, проверьте электрические соединения, смазывайте подшипники, осмотрите формы |
| Ежеквартально | Полная проверка системы, замена изношенных деталей, калибровка тайминга, проверка тока двигателя |
| Ежегодно | Полный ремонт с заменой уплотнений, подшипников, ремней и критических изнашиваемых компонентов |
Когда обращаться к профессионалам.
Хотя многие проблемы можно решить правильной диагностикой и базовыми инструментами, некоторые требуют профессионального вмешательства:
- Капитальный ремонт гидравлической системы или замена основных компонентов
- Изменения в программировании ПЛК или обновления системы управления
- Перемотка или замена двигателя
- Ремонт или выравнивание структурной рамы
- Сварка или обработка критических компонентов
Shuliy offers comprehensive technical support for all hanger machine models, including remote diagnostics and on-site service visits. Keep your local dealer’s contact information readily available for emergencies.
For operators running complete hanger production lines, we recommend scheduling annual professional inspections to ensure all downstream equipment (powder coating systems, dryers, packaging machinery) remains synchronized with your forming machines.
Заключение
Понимание трех основных систем вашего станка для подвесов — выпрямление, формовка и хранение — позволяет быстро диагностировать большинство распространенных проблем. Держите это руководство по устранению неисправностей под рукой на производственной площадке и обучайте всех операторов базовым процедурам, описанным здесь.
Помните: стабильное качество продукции зависит от стабильного состояния машины. Внедряйте план профилактического обслуживания, своевременно решайте возникающие проблемы, и ваша производственная линия по изготовлению подвесов будет обеспечивать надежное производство на годы вперед.
Need assistance diagnosing a specific issue? Contact our technical support team with details about your machine model and the symptoms you’re experiencing. Our specialists can help troubleshoot complex issues and recommend appropriate repair procedures.
Categories: Проволочная вешалка | Машина для подвески высокой скорости | Машина для изготовления вешалок для одежды