Running a hanger manufacturing operation requires more than just understanding production targets. When your Notre responsable des ventes a été contacté via WhatsApp. Tout le processus de communication s'est déroulé sans problème et le client a rapidement passé une commande pour une encounters problems, every minute of downtime impacts your bottom line. This comprehensive troubleshooting guide covers the 20 most common issues hanger machine operators face, with practical solutions you can implement immediately.
Whether you operate a Machine à cintres haute vitesse, a standard wire forming machine, or a complete ligne de production de cintres, this guide will help you diagnose and resolve problems quickly, minimizing costly production interruptions.
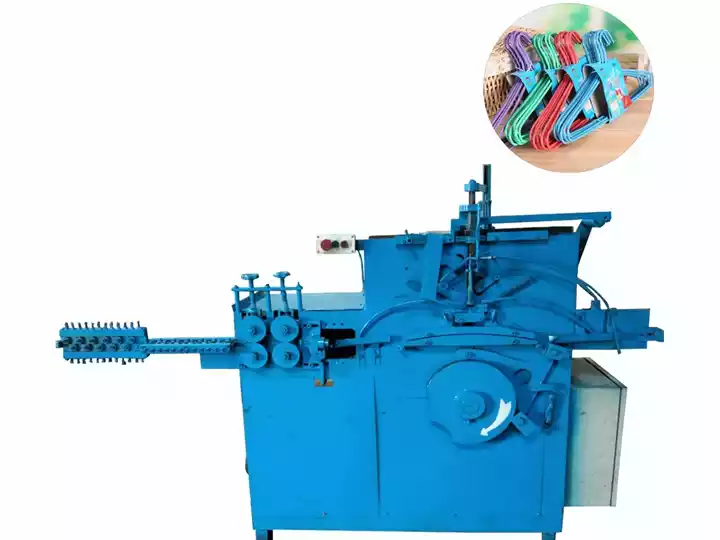
Comprendre votre machine à cintre : composants principaux
Avant de plonger dans le dépannage, familiarisez-vous avec les trois systèmes principaux qui composent la plupart des machines à cintre :
- Système de redressement et de convoyage: Plusieurs rouleaux étroitement connectés qui redressent et alimentent le fil dans la zone de formation
- Système de formation du cintre: Composé du déflecteur (détermine la longueur du cintre), du moule (donne la forme au cintre) et de la barre de torsion synchrone (forme le crochet)
- Système de stockage des cintres: Collecte automatique des cintres finis lorsqu'ils glissent sur les barres transversales
La plupart des scénarios de dépannage impliquent l'un de ces trois systèmes. Identifier quel composant cause votre problème est la première étape vers une solution efficace.
Catégorie 1 : Problèmes d'alimentation du fil (Problèmes 1-5)
Problème 1 : Le fil ne s'alimente pas droit
Symptoms: Wire arrives at the forming die at an angle, causing skewed hangers or frequent jams.
Root Causes:
- Rouleaux de redressement usés ou endommagés
- Positionnement décalé des rouleaux
- Réglages incorrects de la pression des rouleaux
Solutions:
- Inspectez tous les rouleaux de redressement pour des motifs d'usure visibles — remplacez tout rouleau présentant des surfaces plates ou des rainures
- Vérifiez l'alignement des rouleaux à l'aide d'une règle ; ajustez jusqu'à ce que tous soient parallèles
- Augmentez progressivement la pression des rouleaux (généralement 2-3 tours dans le sens des aiguilles d'une montre sur les vis de réglage) jusqu'à ce que le fil soit alimenté correctement
- Vérifiez l'état de la bobine de fil — un fil endommagé ou plié ne s'alimentera jamais droit
Problème 2 : Saut ou saut du fil lors de l'alimentation
Symptoms: Intermittent feeding where wire advances unevenly or skips teeth on the feeding mechanism.
Solutions:
- Réduisez la vitesse d'alimentation du fil de 15-20 % pour voir si le saut s'arrête — cela indique un couple moteur insuffisant pour la vitesse actuelle
- Nettoyez soigneusement les engrenages d'alimentation et les pignons ; les débris accumulés provoquent le dérapage
- Vérifiez la tension sur la chaîne ou la courroie d'alimentation — remplacez si étirée au-delà de la plage de réglage
- Vérifiez que le diamètre du fil correspond aux spécifications de la machine ; un fil surdimensionné sautera
Problème 3 : Bending ou déformation du fil avant le formage
Symptoms: Wire compresses and bends sideways before reaching the forming die.
Solutions:
- Diminuez considérablement la pression des rouleaux — trop de pression cause la compression du fil
- Augmentez la distance entre le rouleau de redressement final et l'entrée de l'outil de formage
- Vérifiez que la résistance à la traction du fil est conforme aux spécifications de la machine
- Ajoutez un tube guide entre le redresseur et le formateur si l'écart est trop grand
Problème 4 : Usure excessive ou frottement du fil sur les rouleaux
Symptoms: Visible marks on wire surface after passing through straightener; metal filings accumulating.
Solutions:
- Réduisez la pression des rouleaux — un contact excessif provoque une usure abrasive
- Lubrifiez les rouleaux avec de l'huile légère si les spécifications le permettent
- Vérifiez la présence de débris coincés entre les surfaces des rouleaux
- Inspectez la surface des rouleaux pour des rugosités — remplacez les rouleaux usés
Problème 5 : Empilement de bobines de fil au niveau du déchargeur
Symptoms: Wire bunches up at the unwinding stage, causing immediate jamming.
Solutions:
- Installez un disque de redressement du fil au point de décharge
- Assurez-vous que la vitesse du moteur de décharge correspond à la vitesse d'alimentation du fil
- Vérifiez la tension du frein sur le support de décharge — trop lâche, il cause des boucles, trop serré, il cause une tension de traction
- Utilisez des anneaux de liaison pour fil tous les 50 kg pour éviter les boucles lâches en stockage
Catégorie 2 : Défauts de formage du cintre (Problèmes 6-10)
Problème 6 : Longueur de cintre incohérente
Symptoms: Finished hangers vary in overall length beyond acceptable tolerance (±2mm).
Solutions:
- Ajustez le Position du déflecteur— ce composant contrôle la longueur de coupe du fil. De petites ajustements (0,5-1 mm) affectent directement la taille du cintre
- Vérifiez que les boulons de fixation du déflecteur sont bien serrés ; la vibration cause un mauvais alignement progressif
- Vérifiez la cohérence du diamètre du fil — la variation du matériau brut cause des fluctuations de longueur
- Nettoyez le capteur de déflecteur (si équipé) car les débris accumulés peuvent affecter la précision de la coupe
- Calibrez le capteur de mesure selon le manuel de la machine
Problème 7 : Le crochet ne se forme pas correctement ou de manière asymétrique
Symptoms: Hook portion of hanger is bent, twisted, or doesn’t match the standard shape.
Solutions:
- Inspectez le barre de torsion synchrone pour l'usure ou les dommages — les barres pliées provoquent des formes de crochet irrégulières
- Vérifiez la tension du ressort de la barre de torsion ; des ressorts faibles causent une formation incomplète du crochet
- Vérifiez l'alignement du moule avec le chemin de formation — des moules mal alignés causent des torsions
- Lubrifiez les points de pivot du mécanisme de formation du crochet
- Remplacez les broches de formage usées ou endommagées
Problème 8 : Queue du cintre lâche ou se détache
Symptoms: The wire tail that wraps around the hook portion is loose, unwrapped, or completely detached.
Solutions:
- Augmentation barre de torsion synchrone tension du ressort — cela fournit plus de force de rotation pour enrouler la queue bien serrée
- Vérifiez que le mécanisme de rotation de la barre de torsion se déplace librement sans blocage
- Vérifiez que le fil est dans la plage de diamètre spécifiée — un fil trop fin ne peut pas maintenir la tension d'enroulement
- Inspectez et remplacez tout composant usé dans le mécanisme de torsion de la queue
Problème 9 : La forme du cintre est déformée ou tordue
Symptoms: Finished hangers appear crooked, have uneven shoulders, or twisted main body.
Solutions:
- Remplacez les composants usés ou endommagés moules à cintre— les moules se dégradent avec le temps et perdent leur géométrie précise
- Vérifiez l'alignement correct entre les moitiés supérieure et inférieure du moule
- Vérifiez que la force de serrage du moule est adéquate ; des moules desserrés provoquent des décalages lors du formage
- Inspectez le cadre principal de la machine pour déloosement ou roulements usés
- Assurez la rectitude du fil avant l'entrée — le fil préformé entrant dans le moule crée des produits torsadés
Problème 10 : Rayures ou marques de surface sur les cintres finis
Symptoms: Visible scratches, scuffs, or die marks appear on hanger surfaces.
Solutions:
- Polissez ou remplacez le moule à cintre si la finition de surface s'est dégradée
- Vérifiez la présence de bavures ou de bords tranchants sur les composants de formage qui entrent en contact avec le fil
- Vérifiez la lubrification correcte du mécanisme de formation où le métal entre en contact
- Nettoyez les débris accumulés dans la cavité du moule
- Ajustez la vitesse de formation — une vitesse trop élevée cause des marques d'impact
Catégorie 3 : Problèmes de vitesse de production (Problèmes 11-14)
Problème 11 : La machine ne atteint pas la vitesse de production nominale
Symptoms: Output is significantly below the specified 25-40 hangers per minute (or machine’s rated capacity).
Solutions:
- Vérifiez la liaison mécanique — faites tourner manuellement la machine à travers un cycle pour sentir d'éventuelles obstructions
- Vérifiez que la pression du système hydraulique est conforme à la spécification (généralement 8-12 MPa pour machines à cintre à haute vitesse)
- Inspectez le système d'entraînement électrique pour détecter des codes d'erreur ou une puissance réduite
- Nettoyez et lubrifiez tous les points de pivot et surfaces de roulement
- Révisez la procédure d'exploitation — la vitesse peut être limitée par un chargement incorrect du matériau ou une configuration de machine inadéquate
Problème 12 : Ralentissements inattendus intermittents
Symptoms: Machine randomly slows during production, then resumes normal speed.
Solutions:
- Vérifiez la surchauffe des composants — la protection contre la surcharge thermique peut s'activer de manière intermittente
- Vérifiez que les connexions électriques sont sécurisées ; des connecteurs lâches causent une alimentation intermittente
- Nettoyez les capteurs et les interrupteurs de proximité — la saleté sur les surfaces de détection provoque de fausses signaux
- Consultez les journaux d'erreurs du système de contrôle PLC si disponible
- Surveillez la surchauffe du liquide hydraulique provoquant des chutes de pression temporaires
Problème 13 : Arrêt soudain complet pendant le fonctionnement
Symptoms: Machine stops abruptly with no apparent cause, requiring manual reset.
Solutions:
- Vérifiez tous les interrupteurs de sécurité interverrouillés — capteurs de porte, arrêts d'urgence et déclenchements de surcharge
- Vérifiez l'historique des défaillances du moteur pour des déclenchements de surintensité ou de protection de tension
- Inspectez les disjoncteurs ou fusibles déclenchés dans l'armoire de contrôle
- Vérifiez que le système hydraulique n'a pas subi de défaillance catastrophique (perte massive de pression)
- Examinez le chemin du fil pour un blocage complet provoquant le blocage du système d'entraînement et le déclenchement de la protection
Problème 14 : Vitesse incohérente entre les cycles de production
Symptoms: Each hanger is produced at a slightly different rate, creating uneven output timing.
Solutions:
- Calibrez le système de temporisation du cycle de la machine
- Remplacez le cam, la courroie de synchronisation ou la chaîne qui régissent le rythme du cycle
- Vérifiez les paramètres de temporisation du PLC et les réponses des capteurs
- Vérifiez la pression d'air constante si la machine utilise des composants pneumatiques
- Remplacez l'encodeur ou le résolveur si le retour d'information de vitesse montre des signaux irréguliers
Catégorie 4 : Problèmes électriques et hydrauliques (Problèmes 15-17)
Problème 15 : Le système hydraulique ne parvient pas à accumuler la pression
Symptoms: Hydraulic press components move slowly or with insufficient force; production quality suffers.
Solutions:
- Vérifiez le niveau de liquide hydraulique et complétez si en dessous du minimum
- Inspectez les filtres hydrauliques et remplacez-les s'ils sont bouchés (les filtres doivent être changés tous les 500-1000 heures d'utilisation)
- Écoutez la cavitation de la pompe, qui inclut un bruit inhabituel et une pression erratique
- Vérifiez les fuites hydrauliques autour des joints et raccords
- Vérifiez que la rotation de la pompe est correcte (une rotation incorrecte entraîne l'absence de flux)
- Testez le réglage de la soupape de décharge — si la pression ne peut pas atteindre la spécification, la valve pourrait nécessiter un remplacement
Problème 16 : Défaillances ou fautes aléatoires du système électrique
Symptoms: Control system trips unexpectedly, sensors give false readings, or PLC behaves erratically.
Solutions:
- Mesurez la tension d'alimentation au tableau de contrôle — elle doit être dans la plage de ±10 % de la valeur nominale
- Vérifiez le système de mise à la terre pour des connexions correctes ; une mauvaise mise à la terre cause du bruit électrique
- Inspectez toutes les connexions terminales et serrez tout fil desserré
- Remplacez les batteries du PLC ou d'autres dispositifs de mémoire si la tension a chuté
- Installez des filtres en ligne si un bruit électrique provenant d'autres équipements est suspecté
- Vérifiez la condensation ou l'humidité dans les enceintes électriques
Problème 17 : Surchauffe ou arrêt du moteur
Symptoms: Motor case is hot to touch, thermal overload trips frequently, or visible smoke/deformation.
Solutions:
- Vérifiez que les ventilateurs de refroidissement ou dissipateurs de chaleur sont propres et fonctionnels
- Vérifiez la charge du moteur — une surchauffe indique souvent un blocage mécanique ou une vitesse de production excessive
- Mesurez le courant consommé et comparez-le à la puissance nominale du moteur
- Assurez-vous que les passages de ventilation du moteur sont dégagés de poussière et de débris
- Vérifiez que la température ambiante autour du moteur est conforme aux limites de conception
- Un moteur qui tire constamment plus de 105 % du courant nominal nécessite une investigation immédiate
Catégorie 5 : Maintenance et prévention (Problèmes 18-20)
Problème 18 : Vibration excessive lors du fonctionnement
Symptoms: Machine vibrates excessively, causing noise, premature wear, or poor quality output.
Solutions:
- Vérifiez et remplacez les roulements usés — la défaillance des roulements est la cause la plus courante de vibration
- Vérifiez que la machine est de niveau sur le sol — un montage inégal cause des vibrations
- Inspectez tous les éléments de fixation et serrez toute vis desserrée sur le moteur, le volant d'inertie ou le mécanisme de formation
- Équilibrez les composants rotatifs si l'usure a causé un déséquilibre
- Vérifiez les protections et couvercles de courroie desserrés ou endommagés qui pourraient résonner
- Assurez-vous que tous les couvercles de protection sont bien fixés
Problème 19 : Rouille et corrosion sur les composants de la machine
Symptoms: Corrosion appearing on machine surfaces, forming dies, or structural components.
Solutions:
- Identifiez et éliminez les sources d'humidité — vérifiez les fuites d'eau, la condensation ou les problèmes d'humidité
- Nettoyez la corrosion existante avec une brosse métallique, puis appliquez un convertisseur de rouille et une couche de primer
- Utilisez de l'huile machine de qualité alimentaire pour couvrir les surfaces métalliques exposées dans des environnements humides
- Envisagez d'installer un déshumidificateur dans l'installation de production
- Remplacez les composants gravement corrodés qui ont perdu leur intégrité structurelle
- Appliquez une cire protectrice ou un produit anti-rouille sur le cadre de la machine mensuellement dans des environnements corrosifs
Problème 20 : Usure prématurée des composants et défaillances
Symptoms: Parts that should last years are failing within months; frequent replacement of rollers, molds, or bearings.
Solutions:
- Mettez en œuvre un programme de lubrification quotidien selon le manuel de la machine
- Vérifiez que l'environnement d'exploitation respecte les spécifications de température/humidité
- Analysez la compatibilité du matériau du fil — le fil galvanisé, recouvert de PVC, ou en acier inoxydable, s'usent différemment
- Passez en revue les journaux de production pour identifier si certains quarts ont des taux de défaillance plus élevés (ce qui pourrait indiquer des problèmes de technique opératoire)
- Utilisez uniquement des pièces de rechange approuvées par le fabricant — les pièces de rechange du marché secondaire peuvent avoir une métallurgie inférieure
- Envisagez une mise à niveau vers des composants durcis ou en carbure si vous exploitez en trois équipes
Programme de maintenance préventive : Faites fonctionner votre machine
La prévention est toujours plus rentable que la réparation. Suivez ce calendrier d'entretien pour minimiser les arrêts imprévus :
| Fréquence | Tâche de maintenance |
|---|---|
| Quotidien | Lubrifiez les pièces mobiles, vérifiez la tension du fil, vérifiez les dispositifs de sécurité, nettoyez la zone de travail |
| Hebdomadaire | Inspectez les rouleaux pour l'usure, vérifiez la tension de la courroie, vérifiez le niveau de liquide hydraulique, nettoyez les capteurs |
| Mensuel | Remplacez les filtres hydrauliques, vérifiez les connexions électriques, lubrifiez les roulements, inspectez les moules |
| Trimestriel | Inspection complète du système, remplacement des pièces usées, calibration du timing, vérification du courant moteur |
| Annuellement | Révision complète comprenant joints, roulements, courroies et composants critiques usés |
Quand faire appel à un service professionnel
Bien que de nombreux problèmes puissent être résolus avec un diagnostic approprié et des outils de base, certains nécessitent une intervention professionnelle :
- Révisions du système hydraulique ou remplacement de composants majeurs
- Modifications du programme PLC ou mises à niveau du système de contrôle
- Rebobinage ou remplacement du moteur
- Réparation ou réalignement du cadre structurel
- Soudure ou usinage de composants critiques
Shuliy offers comprehensive technical support for all hanger machine models, including remote diagnostics and on-site service visits. Keep your local dealer’s contact information readily available for emergencies.
For operators running complete hanger production lines, we recommend scheduling annual professional inspections to ensure all downstream equipment (powder coating systems, dryers, packaging machinery) remains synchronized with your forming machines.
Conclusion
Comprendre les trois systèmes principaux de votre machine à suspendre — rectification, formage et stockage — vous permet de diagnostiquer rapidement la plupart des problèmes courants. Gardez ce guide de dépannage accessible près de votre zone de production, et formez tous les opérateurs aux procédures de base décrites ici.
Rappelez-vous : une qualité constante dépend d'un état constant de la machine. Mettez en œuvre le calendrier de maintenance préventive, traitez rapidement les problèmes dès qu'ils apparaissent, et votre opération de fabrication de suspentes offrira une production fiable pendant des années.
Need assistance diagnosing a specific issue? Contact our technical support team with details about your machine model and the symptoms you’re experiencing. Our specialists can help troubleshoot complex issues and recommend appropriate repair procedures.
Categories: Machine de suspension de fil | Machine de suspension haute vitesse | Machine à fabriquer des cintres